En galvanoplastie, la température du bain influence directement la qualité du dépôt : brillance, adhérence, contraintes internes, épaisseur et vitesse de dépôt. Quelques degrés d’écart suffisent pour obtenir un dépôt terne, brûlé ou cassant, et pour accélérer la dégradation des additifs. Choisir la bonne sonde de température, la placer correctement et l’associer à une régulation fiable est donc un levier direct de qualité et de rentabilité pour toute ligne de traitement de surface.
Ce guide passe en revue les contraintes propres aux bains électrolytiques et les bonnes pratiques pour mesurer et réguler leur température, des ateliers de dorure horlogère aux lignes de chromage industriel.
Pourquoi la température est critique dans un bain de galvanoplastie
Chaque électrolyte est formulé pour travailler dans une plage de température précise. En dehors de cette plage, le comportement du bain change :
- Trop froid : la conductivité baisse, la plage de densité de courant utilisable se réduit et le dépôt devient terne ou irrégulier.
- Trop chaud : risque de brûlures en zones de forte densité de courant, contraintes internes plus élevées, évaporation accrue et décomposition plus rapide des brillanteurs.
- Instable : l’épaisseur et l’aspect varient d’une charge à l’autre, ce qui complique la maîtrise du procédé et la traçabilité qualité.
À titre indicatif, voici des plages de travail courantes. Elles dépendent toujours de la formulation : la fiche technique de votre fournisseur de chimie fait foi.
- Dégraissage alcalin : souvent entre 50 et 80 °C.
- Cuivre acide : généralement entre 20 et 30 °C.
- Nickel de type Watts : environ 45 à 60 °C.
- Chrome dur : autour de 50 à 60 °C.
- Bains d’or : souvent entre 40 et 65 °C selon la formulation.
- Rhodium : fréquemment autour de 40 à 50 °C.
- Anodisation sulfurique de l’aluminium : vers 18 à 22 °C, ce qui impose un refroidissement.
Dans la plupart des cas, une stabilité de ±1 à ±2 °C autour de la consigne est un bon objectif. Les bains de métaux précieux, très sensibles et coûteux, méritent une régulation encore plus serrée.
Les contraintes d’une sonde plongée dans un électrolyte
Une sonde de galvanoplastie travaille dans des conditions bien plus sévères qu’une sonde de process classique. Trois contraintes guident son choix.
1. La résistance chimique
Les bains sont acides, alcalins ou cyanurés, parfois chargés en chlorures ou en fluorures. Une gaine en inox 316L convient à de nombreux bains alcalins ou neutres, mais elle est attaquée par les acides forts et les milieux chlorurés. Elle risque alors de se corroder et de polluer le bain avec du fer, du chrome ou du nickel. Pour ces milieux, on choisit :
- une gaine en PTFE ou en PFA, compatible avec la quasi-totalité des électrolytes ;
- une gaine en titane, adaptée à de nombreux bains acides, mais à proscrire en présence de fluorures ;
- une gaine en verre ou en quartz pour certains bains très agressifs, en tenant compte de sa fragilité.
Un revêtement plastique ralentit le temps de réponse de la sonde. Ce n’est généralement pas un problème : un bain de plusieurs centaines de litres a une forte inertie thermique.
2. L’isolation électrique
Le bain est traversé par le courant du redresseur et les cuves voisines peuvent créer des courants vagabonds. Une sonde mal isolée peut faire dériver la mesure, perturber l’automate ou créer une boucle de masse. Les bonnes pratiques :
- une sonde dont l’élément est isolé électriquement de la gaine et du bain ;
- un transmetteur 4-20 mA avec isolation galvanique entre l’entrée sonde et la sortie, comme nos transmetteurs de température ;
- un câble blindé, relié à la terre d’un seul côté et posé à l’écart des barres de redresseur.
3. L’environnement de l’atelier
Vapeurs acides, projections, condensation et nettoyages fréquents imposent une tête de sonde étanche, un câble résistant (silicone, PTFE ou PVC selon le milieu) et des connecteurs protégés, par exemple en M12 IP67.
PT100, thermocouple ou NTC pour un bain ?
Pour la régulation d’un bain, la PT100 est le choix de référence : précise, stable dans le temps et parfaitement adaptée aux plages de 15 à 90 °C rencontrées en galvanoplastie. Elle se raccorde idéalement en 3 ou 4 fils, ou via un transmetteur 4-20 mA lorsque l’automate est éloigné.
Le thermocouple n’apporte pas d’avantage à ces températures et reste moins précis. La NTC peut convenir sur de petits équipements, mais sa plage et son interchangeabilité sont plus limitées. Découvrez les différents types dans notre gamme de sondes de température industrielles.
Où placer la sonde dans la cuve ?
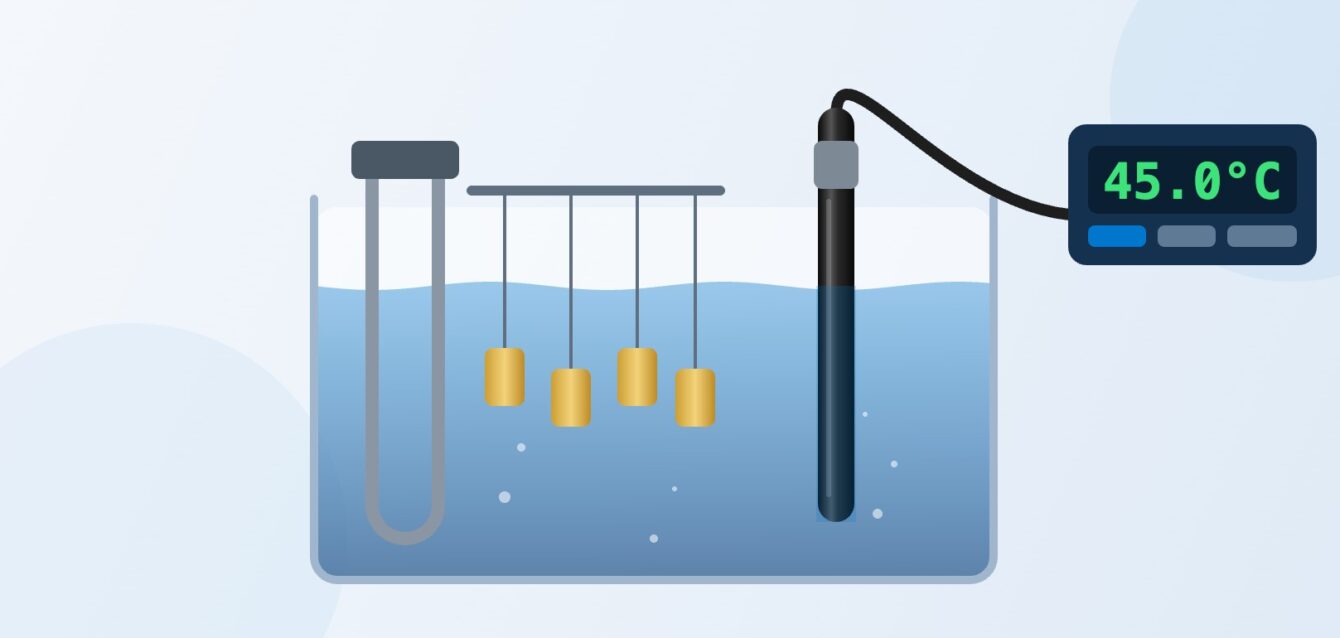
- Loin des thermoplongeurs et des serpentins de chauffe ou de refroidissement, pour mesurer la température réelle du bain et non celle de l’élément chauffant.
- Dans une zone brassée par l’agitation ou la filtration, jamais dans un coin mort.
- À mi-hauteur de la cuve, bien immergée même lorsque le niveau baisse.
- Hors de la trajectoire des barres porte-pièces et des paniers, pour éviter les chocs.
Sur les grandes cuves ou les bains stratifiés, une deuxième sonde permet de vérifier l’homogénéité de la température.
Réguler et sécuriser la température
La sonde transmet sa mesure à un régulateur de température PID ou à l’automate de la ligne, qui pilote le chauffage (thermoplongeurs électriques, vapeur ou eau chaude) et, si besoin, le refroidissement. Un régulateur PID bien réglé évite les dépassements de consigne et maintient le bain stable malgré l’entrée de charges froides.
La sécurité mérite autant d’attention que la régulation. Un thermoplongeur qui chauffe hors du liquide, à la suite d’une fuite ou d’une baisse de niveau, peut endommager une cuve en plastique et provoquer un incendie. Prévoyez :
- une sonde de sécurité indépendante de la sonde de régulation, reliée à un limiteur de température qui coupe le chauffage ;
- un contrôle de niveau bas asservi au chauffage ;
- une alarme de dépassement remontée à l’automate ou au poste de supervision.
Traçabilité et étalonnage
Les donneurs d’ordre, notamment en horlogerie, en médical et en aéronautique, demandent de plus en plus la preuve que chaque lot a été traité dans les conditions prévues. L’enregistrement continu de la température de chaque bain répond à cette exigence et facilite l’analyse en cas de défaut.
Une sonde dérive avec le temps, surtout dans un milieu agressif. Vérifiez-la périodiquement, par exemple une fois par an, avec un thermomètre de référence ou un calibrateur de température, et remplacez-la dès que la gaine montre des signes d’attaque.
Une sonde sur mesure pour chaque cuve
Profondeur de cuve, fixation sur le bord, matériau de gaine, longueur de câble, connecteur : une sonde de galvanoplastie est rarement standard. DYNATIME, distributeur suisse basé à Marin (NE), accompagne depuis plus de 30 ans les industriels de l’Arc jurassien et de toute la Suisse. Nous définissons avec vous la sonde, le transmetteur et le régulateur adaptés à chaque bain.
Décrivez votre besoin avec notre configurateur de sonde de température sur mesure, ou contactez-nous pour un conseil technique.
Questions fréquentes
Peut-on utiliser une sonde inox dans un bain de galvanoplastie ?
Oui dans de nombreux bains alcalins ou neutres. Dans les bains acides, chlorurés ou fluorés, l’inox se corrode et pollue le bain : une gaine en PTFE, en PFA ou en titane est alors préférable, le titane étant exclu en présence de fluorures.
Quelle précision viser pour la température d’un bain ?
Une stabilité de ±1 à ±2 °C autour de la consigne convient à la plupart des bains. Une PT100 de classe A associée à un régulateur PID permet de l’atteindre facilement.
Faut-il une sonde de sécurité en plus de la sonde de régulation ?
C’est fortement recommandé. Une sonde indépendante reliée à un limiteur coupe le chauffage en cas de défaillance de la régulation ou de baisse du niveau, et protège la cuve et l’atelier.